
Технологии промышленного 3D-сканирования
Содержание
Коротко: производитель штампов холодной штамповки для кузовных панелей перешёл от контроля по точкам к сканированию всей поверхности ручным 3D-сканером AM.TECH SIMSCAN S. Один скан теперь занимает около 10 минут, а цикл доводки, который раньше длился неделю, на одном из проектов уложился в один день.
Заказчик и требования к точности
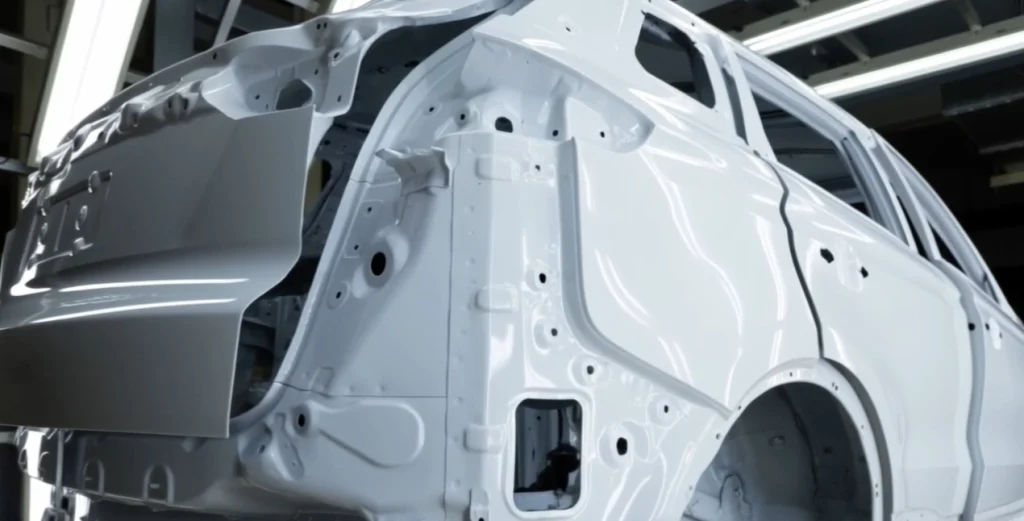
Ruixin Automotive (Китай) делает высокоточные штампы для лицевых деталей кузова и работает по программам Mercedes-Benz, BMW, Toyota, Volvo, Hongqi и Kia. На ответственных контурах допуск составляет ±0,02 мм, поверхность должна соответствовать классу A. Модельных рядов становится больше, а серии — короче, поэтому доводка штампа на прессе превращается в узкое место всего проекта.
Почему контроль по точкам тормозил доводку
Классические средства измерения дают надёжный результат в отдельных точках, но поверхность между ними остаётся непроверенной. Для штампа с криволинейной формообразующей поверхностью это принципиально: складка, утяжка или локальный износ могут оказаться как раз между точками. Контроль крупного штампа занимал несколько часов, иногда целую смену. В итоге цикл «отштамповать — подшлифовать — измерить» повторялся неделю и дольше. Каждая итерация расходовала металл и время пресса, а решения о доработке зависели от опыта конкретного наладчика.
- Скорость: полный контроль занимал часы и тормозил каждую итерацию.
- Полнота: по отдельным точкам не видно, как отклонение распределено по поверхности.
- Субъективность: без полной картины одну и ту же проблему разные инженеры трактовали по-разному.
- Стоимость: лишние пробные штамповки — прямые затраты на материал и сдвиг сроков.
Решение: 3D-сканирование и карта отклонений от CAD-модели
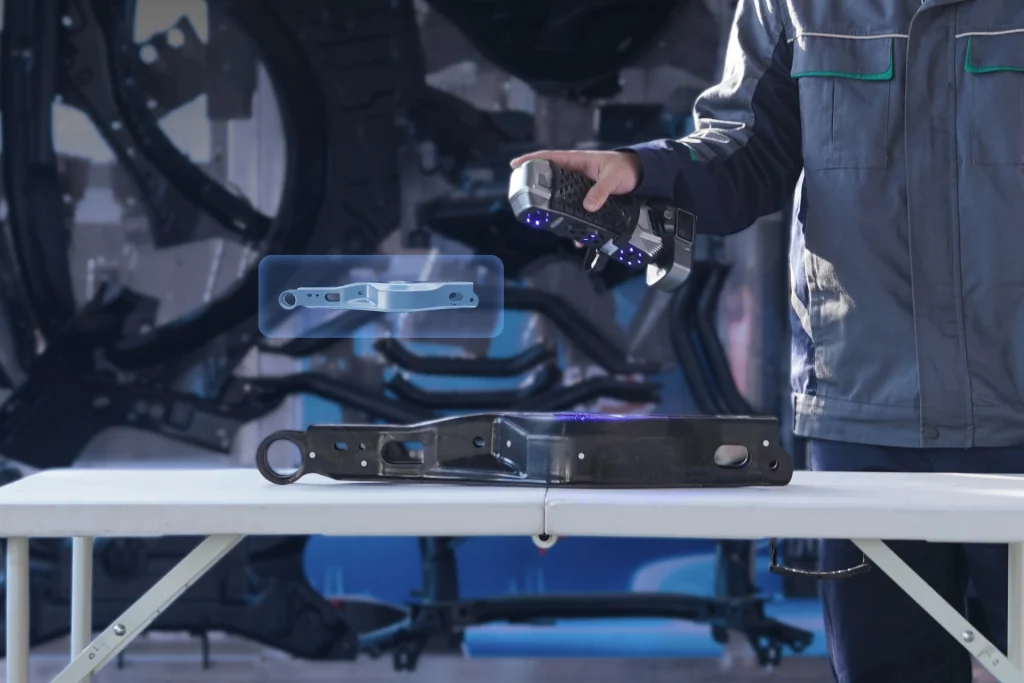
Для контроля геометрии штампа выбрали ручной 3D-сканер SIMSCAN S. Это компактный сканер на синих лазерных линиях со скоростью до 8,1 млн точек/с. Для глубоких полостей и поднутрений у него есть отдельный режим с одной синей линией: в таких зонах штатный набор линий не даёт полного покрытия.
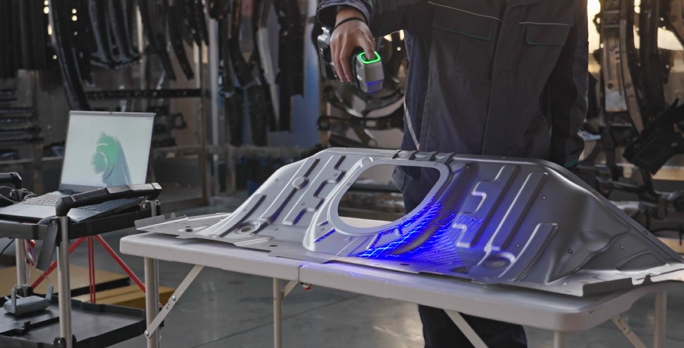
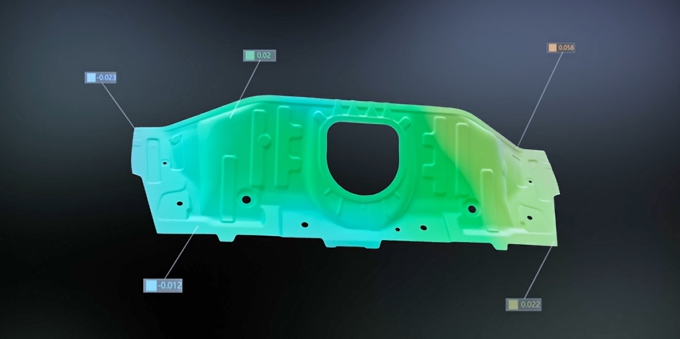
Облако точек сравнивают с номинальной CAD-моделью и получают цветную карту отклонений по всей поверхности. Инженер видит не «точка 17 вне допуска», а зону, характер и величину отклонения. Сканер применяют в трёх задачах:
- Контроль качества. Полное сравнение с CAD при приёмке штампа и после каждой доработки.
- Ремонт. При износе скан показывает изношенные зоны и объём потерянного металла. По этим данным лазерную наплавку ведут только там, где она нужна, без риска «перегнать» поверхность.
- Реверс-инжиниринг. По скану восстанавливают геометрию действующей оснастки, если документация устарела или штамп дорабатывали по месту.
Результат на конкретной детали
На штампе боковины при вытяжке появилась складка, место которой обычным контролем найти не удавалось. Сканирование заняло около 10 минут. Карта отклонений сразу показала зону, где из-за концентрации напряжений скапливается материал. Инженеры изменили геометрию перетяжного ребра, после двух итераций дефект ушёл, а весь цикл занял один день. По оценке заказчика, на пробном материале удалось сэкономить десятки тысяч юаней.
| Показатель | Контроль по точкам | 3D-сканирование |
|---|---|---|
| Время контроля штампа | несколько часов — смена | около 10 минут на зону |
| Покрытие поверхности | отдельные точки | вся поверхность, карта отклонений |
| Цикл доводки (проект боковины) | неделя и более | 1 день, 2 итерации |
Когда такой подход окупается
- Штампы и пресс-формы со сложной формообразующей поверхностью, где важна геометрия между точками.
- Частая доводка и короткие серии, когда каждая лишняя пробная штамповка заметна в себестоимости.
- Ремонт наплавкой: нужно точно знать, где и сколько металла добавить.
- Нет актуальной CAD-модели оснастки, и нужен реверс-инжиниринг.
Подобрать модель под задачу можно в разделе ручные 3D-сканеры. Мы проведём демонстрацию на вашей детали и покажем карту отклонений: +7 (495) 109-11-91, sales@am-tech.ru.
Кейс подготовлен по материалам производителя оборудования.