
Технологии промышленного 3D-сканирования
Содержание
Коротко: на промышленной дробилке для древесины появились вибрация и шум, причиной подозревали несоосность приводных валов. Сварную раму размером около 4 × 2 × 1 м отсканировали портативным 3D-сканером AM.TECH KSCAN MAGIC II со встроенной фотограмметрией. Размерный анализ показал отверстия, обработанные с ошибкой. После исправления и повторной проверки машина вернулась в работу без вибрации.
Задача: найти причину несоосности на крупной раме
У тяжёлых дробилок рама несёт приводные валы и точки крепления, и от их взаимного положения зависит ресурс машины. Концентричность и параллельность валов должны укладываться в жёсткие допуски. Иначе растут вибрация, шум и нагрузка на подшипники. Заказчик наблюдал именно эти симптомы и хотел понять, что их вызывает: ошибка изготовления, погрешность сборки или деформация сварной конструкции.
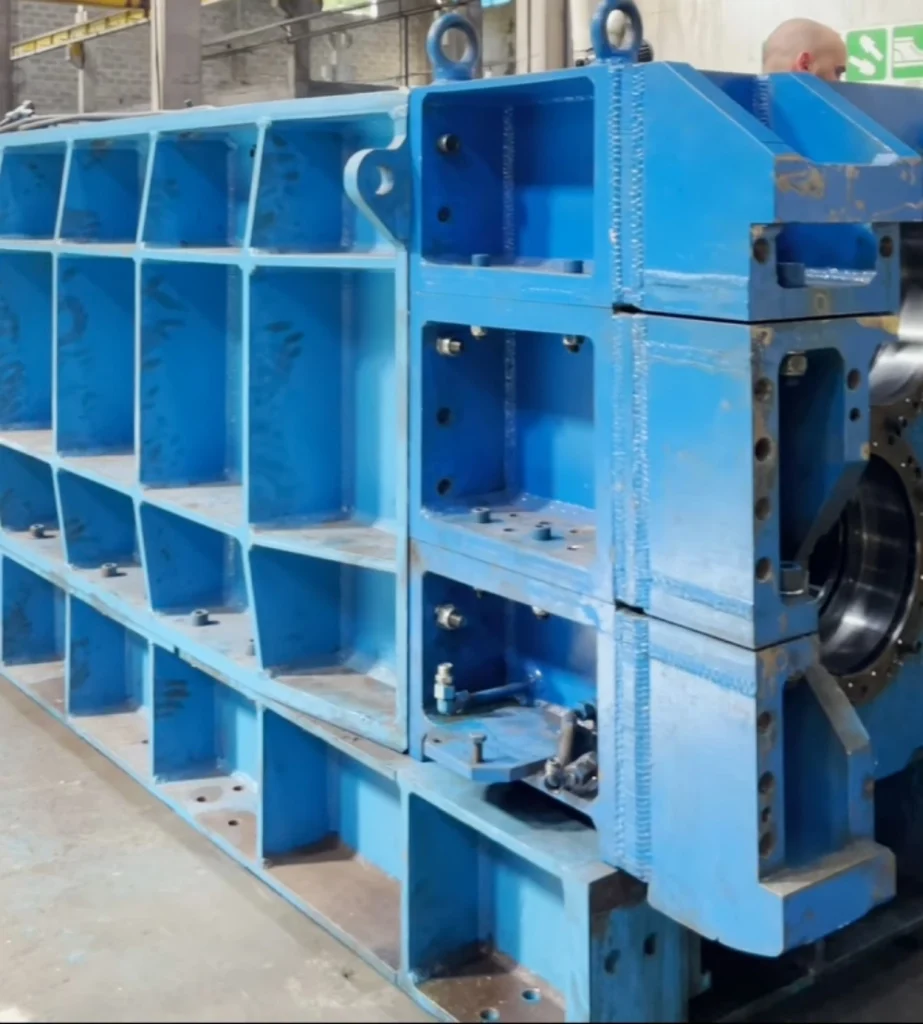
Проверка соосности валов на такой раме осложнялась тремя факторами:
- Размер. На раме 4 × 2 × 1 м точность нужно держать по всему объёму, а не в одной зоне.
- Запас по точности. По заданию нужна была точность 1 мм, но для достоверного анализа на таком объёме требовался инструмент значительно точнее.
- Работа на площадке. Раму проверяли на территории заказчика, без перевозки в измерительную лабораторию.
Ручной мерительный инструмент и приспособления для выверки дают отдельные размеры, но не полную геометрию. Отделить ошибку обработки отверстия от увода всей рамы по таким данным нельзя.
Решение: сканирование со встроенной фотограмметрией
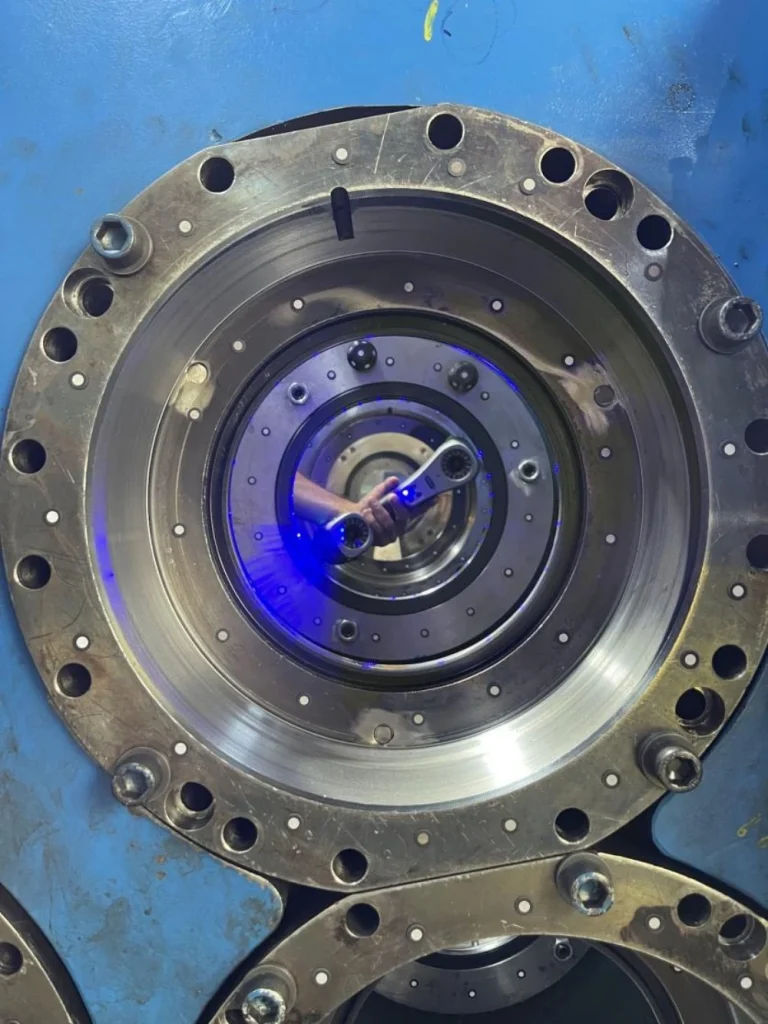
Раму отсканировали ручным 3D-сканером KSCAN MAGIC II. На крупных объектах ключевую роль играет встроенная фотограмметрия: она задаёт жёсткий каркас опорных точек и снижает накопление ошибки при сканировании от зоны к зоне. По данным карточки точность сканера — до 0,02 мм, объёмная точность — 0,015 + 0,030 мм/м, со встроенной фотограмметрией — 0,015 + 0,025 мм/м.
- Определили объём контроля и подготовили площадку.
- Выставили и выровняли раму, наклеили метки.
- Отсканировали раму и посадочные места валов, обработали облако точек.
- Провели размерный анализ: соосность и параллельность осей, положение отверстий. В отчёте отметили смещённые и неверно обработанные отверстия.
- Заказчик заварил ошибочные отверстия и обработал их заново. Повторное сканирование подтвердило, что рама соответствует конструкторской документации.
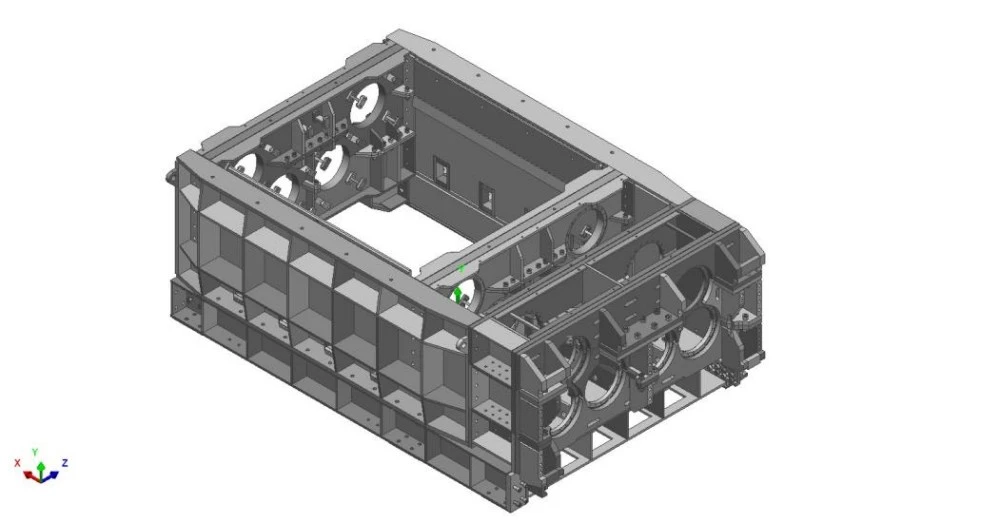
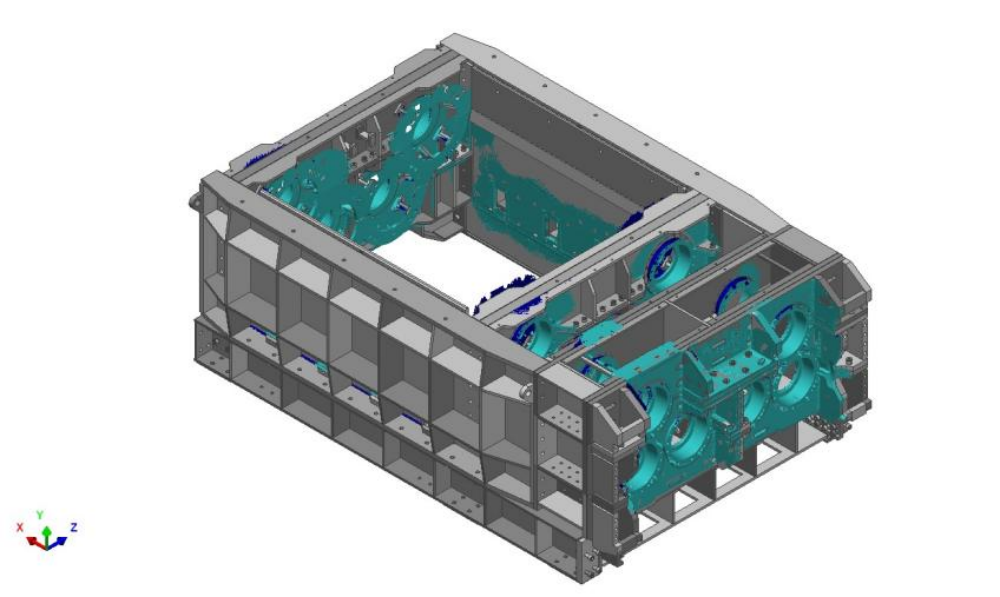
Результат
Скан позволил разделить три возможные причины — ошибку изготовления, погрешность сборки и деформацию конструкции — и исправить именно то, что вызывало несоосность. После выверки валов и исправления отверстий дробилка вернулась в работу без вибрации и шума. Данные сканирования остались у заказчика как эталон для обслуживания и контроля качества.
3D-сканирование или традиционная выверка
| Критерий | Приспособления для выверки, ручной инструмент | 3D-сканирование |
|---|---|---|
| Что видно | отдельные размеры и биения | геометрия всей рамы и посадочных мест |
| Причина несоосности | трудно отделить изготовление от сборки и деформации | видно, какой элемент уведён и насколько |
| Повторная проверка | новый замер вручную | повторный скан и сравнение с первым |
| Документирование | протокол замеров | облако точек и отчёт для архива |
Для оперативной выверки собранного агрегата лазерные приспособления по-прежнему удобны. Когда же нужно понять, почему несоосность возникла, и проверить геометрию всей рамы, 3D-сканирование даёт полную картину за один выезд.
Для очень крупных конструкций, где метки клеить неудобно, подойдут системы с оптическим трекером, например NimbleTrack E. Покажем работу сканера на вашей детали: +7 (495) 109-11-91, sales@am-tech.ru.
Кейс подготовлен по материалам производителя оборудования.